Branschnyheter
Hem / Nybörjare / Branschnyheter / Varför intern formdesign är viktigt för anpassade gummidelars kvalitet och ledtid


2026-10-26
En nivå 1-köpare skickar ett meddelande om teknisk ändring för en formgjuten gummigenomföring: väggtjocklek upp 0,3 mm, hårdhetsmålet flyttats från 60 till 65 Shore A. Om leverantören skickar den revisionen till en extern verktygsbutik, väntar köparen en vecka på en offert och två till på det modifierade verktyget. Om leverantören designar och bearbetar formen internt, citeras revisionen normalt inom 48 timmar och första provdelarna är på bänken om fem dagar. Det gapet är därför intern formdesign har betydelse för anpassade gummidelars kvalitet och ledtid.
För en anpassad gummikomponent är formen inte en produktionsdetalj; det är produktdefinitionen. Kavitetsgeometri, krympkompensering, ventilation, blixtspår och skiljelinjeposition avgör om delen tätar, passar och överlever sin arbetscykel. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), en gummitillverkare i Jiaxing med mer än 250 anställda, behandlar formdesign som en egen ingenjörsfunktion: 12 formdesigner och formingenjörer arbetar i samma byggnad som materialblandning, formning och extrudering, och ett tekniskt inspektionsteam på 20 personer mäter resultaten.
Intern formkonstruktion komprimerar en verktygsupprepning från veckor till dagar eftersom ritningsgranskning, hålrumsbearbetning och processåterkoppling sker under ett tak.
Varje designrevision på ett köpt verktyg följer samma långsamma väg: gummiformaren skickar ditt byte till en extern verktygsbutik, verkstaden citerar om, anpassar jobbet i sitt schema, bearbetar hålrummet, skickar provdelar och väntar på feedback. Två eller tre cykler av detta på ett enda program kan radera ett helt startfönster. Ett internt verktygsteam hoppar över offert- och schemaläggningsstegen helt.
Skillnaden är sammansatt över ett programs liv. Varje PPAP-runda, materialbyte och fältfix träffar samma loop. Tosuns anpassat gjutet slangprogram för OEM-kylsystem höll sig enligt schemat genom en serie kompounderingsrevisioner eftersom var och en flyttade direkt från formelingenjören till den interna verktygsbänken istället för över staden.
Toleranskartan för en formpressad gummidel är fixerad när kaviteten utformas, inte när pressen stängs.
Gummi krymper efter härdning, och det krymper inte jämnt. Beroende på polymer, fyllmedelsbelastning och durometer, rör sig en typisk EPDM- eller NBR-blandning 1,5-3,5 % mellan kavitet och kyld del. En extern verktygsbutik tillämpar vanligtvis en krympningsfaktor för bokfört värde på kundritningen. När materialet eller processen förändras, förvandlas den gissningen till dimensionella avslag. En egen konstruktör tillämpar krympningsvärden uppmätta på den faktiska blandningen, verifierar resultatet vid den första provkörningen och korrigerar kaviteten innan produktionen startar.
| Beslut om formdesign | Vad den styr | Typiskt fel vid utkontraktering |
| Tillägg för krympning av hålrum | Slutliga yttre och inre mått | Delar är överdimensionerade eller underdimensionerade hos PPAP; geometri förkastad |
| Skiljelinje och blixtspår | Blixttjocklek, trimningsansträngning, tätningsyta | Rivmärken och läckagevägar på packningens tätningsläppar |
| Ventilationsplacering | Luftfällor, stickade linjer, hålighetsfyllning | Hålrum vid hörn som fyllts sist misslyckas under tryck |
| Utkast och utkast layout | Avformning av spänningar och delförvrängning | Tunna bälgväggar sträcker sig eller spricker vid strippning |
| Kavitetsstål och ytfinish | Släppbeteende och ytstruktur | Stickning i produktionen; ytdefekter på tätningsytor |
Planeringstolerans mot en känd process är det som skiljer en gummidel som klarar första artikelinspektionen från en som behöver tre omgångar av verktygsjusteringar. En packning med en 0,4 mm tätningsläpp, en bälg med en 1,2 mm vägg eller ett flänsfäste med bundna insatser beror alla på samma sak: ett hålrum designat av personerna som ska köra det.
 Flänsade gummipackningar och tätningar för dimensionell toleransplanering Denna produktsida beskriver flänsade gummipackningar över flera sammansättningar, vilket stödjer styckets fokus på kavitetsdesign och toleransplanering. Granska materialalternativ och tätningsapplikationer för att anpassa blandningens beteende med förutspådd krympning och flöde. Visa produkt →
Formgeometri och gummiblandning måste utvecklas tillsammans eftersom krympning, flöde och bindningsbeteende ändras när endera sidan ändras.
En hårdhetsjustering från 60 till 70 Shore A ändrar flödesbeteende och efterhärdningskrympning. En växling från EPDM till en silikonblandning ändrar dragvinklar, ventilations- och släppbehandling. Om sammansättningsutveckling och formdesign sitter i olika organisationer, utlöser varje materialjustering en dyr skärning av verktyg. När samma ingenjörer äger båda designas formen mot den faktiska härdningskurvan och formuleringen justeras för att fylla håligheten rent.
Krympkompensation is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Komplexa delar gör det ömsesidiga beroendet synligt. En gummibälg med tunna korrugerade väggar behöver exakt flöde och urformningsgeometri; ett tygförstärkt membran behöver kontrollerade deformationszoner som är i linje med kavitetens kontur; ett gummi-till-metall-limmat fäste behöver fästlinjens placering anpassad till insatstoleranser. Tosun parar sina 12 formdesign- och formelingenjörer på exakt dessa produktgrupper, så en ritändring stannar i en återkopplingsslinga.
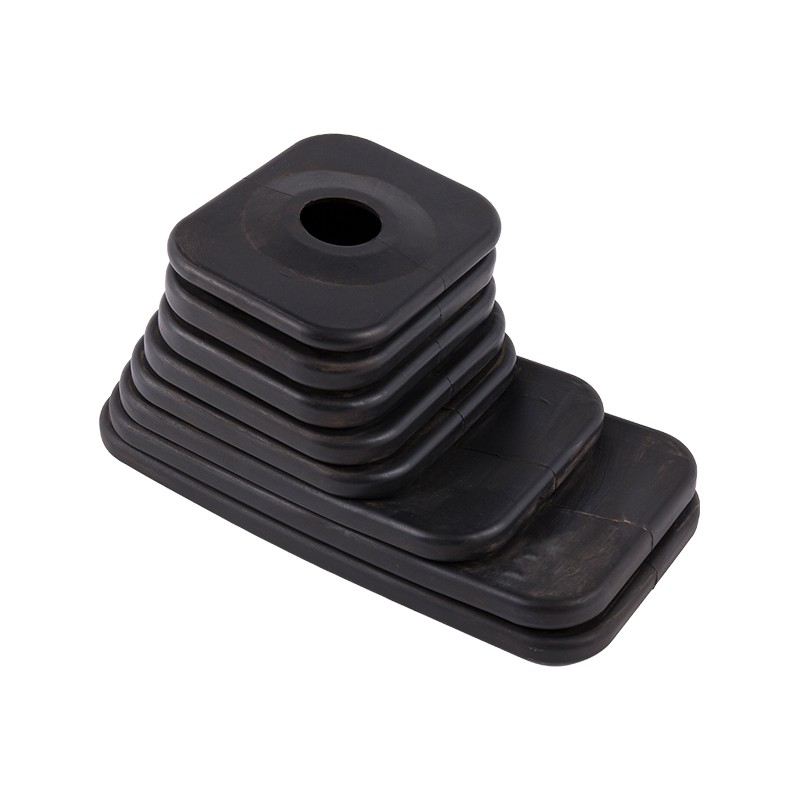
 EPDM Gear Shifter Boot Bälg med anpassad formdesign Den föregående texten framhäver tunna korrugerade väggar och placering av limningslinjer, och denna bälgsida specificerar EPDM-prestandaintervall och anpassningsalternativ. Den visar hur in-house formingenjörer hanterar komplex avformningsgeometri för fordonstillämpningar. Visa produkt →
Du kan verifiera den interna formkonstruktionens förmåga med fyra direkta frågor, utan att begära en fabriksvisning.
Samma revision gäller för alla leverantörer du utvärderar. Vad en kapabel inhouse-butik visar med siffror, kan en utlagd modell vanligtvis inte.
| Revisionsområde | Bevis på verklig intern förmåga | Röd flagga |
| Ingenjörsteam | Namngivna formdesign- och formelingenjörer | Vi köper verktyg från en partnerbutik |
| Maskinbearbetning | Internt CNC-, EDM- eller trådklippt kavitetsarbete | All kavitetsbearbetning är underleverantör |
| Revisionshistorik | Daterade register från ändringsbegäran till rättegång | Inga poster; omarbetning absorberas tyst |
| Besiktning av första artikeln | Labbmätning samma dag och QC-signering | Delar skickas ut för besiktning efter veckor |
När en leverantör klarar alla fyra kontrollerna skiftar inköpsbeslutet från pris per verktyg till total ledtid och första pass-kvalitet i hela programmet. Samma standard gäller oavsett om delen är en platt packning eller ett gummi-till-metall-bundet fäste; det bondade fästet kräver helt enkelt mer av formdesignen, eftersom skärposition och bondkrona bor i samma hålighet.
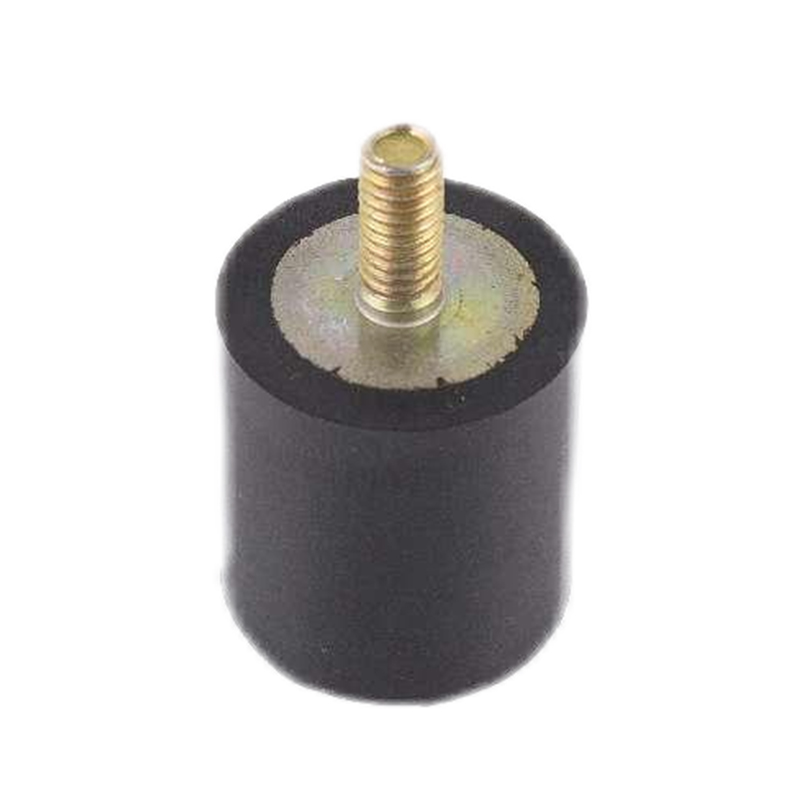
 Gummivibrationsisoleringsfästen för bonded Cavity Design Denna monteringssida listar EPDM, NBR och anpassningsbara föreningar med lastkapacitet och vibrationsisoleringsdetaljer. Det passar diskussionen om gummi-till-metall bundna fästen, och visar hur skärposition och bindningskrona adresseras i kavitetsdesignen. Visa produkt →
På ett typiskt anpassat program slutförs den första verktygsdesignen inom 2-4 veckor internt mot 6-10 veckor genom en extern verktygsbutik. För revisioner under PPAP eller efter fältfel är gapet 3-5 dagar mot 2-4 veckor per slinga.
Inte av sig själv. Snävare toleranser kommer från att utforma kaviteten mot den faktiska blandningens krympning och flöde, och sedan mäta första artiklar med samma team. In-house formdesign skapar förutsättningarna för den slingan; det garanterar inte resultatet i sig.
Ja. Även en platt packning beror på krympningskompensation, placering av blixtspåret och avskiljningslinjens placering. Enklare delar har också den minsta tekniska marginalen, så ett felaktigt hålrum dyker upp som avslag under den första produktionskörningen.
Ställ de fyra revisionsfrågorna: fördelningen av antalet ingenjörer, plats för bearbetning av kavitet, revisionsprotokoll och svarstid för första artikeln. En leverantör med verkliga interna möjligheter kommer att svara på alla fyra med namn, datum och uppmätta resultat.