Branschnyheter
Hem / Nybörjare / Branschnyheter / Från ritning till leverans: Hur anpassade gummitillverkare stödjer OEM-utvecklingscykler


2026-10-12
En OEM-utvecklingscykel för en anpassad gummikomponent startar när en ingenjör släpper en ritning och ställer en fråga: kan denna del formas, i detta material, med denna tolerans, tillräckligt snabbt för att skydda ett lanseringsdatum? För bälgar, packningar, slangar och bundna fästen döljer de 12 till 18 veckorna mellan ritning och leverans vanligtvis mer risk än kostnad. Hos Jiaxing Tosun Rubber & Plastic Co., Ltd., en specialtillverkad gummitillverkare som driver en 15 000 kvadratmeter stor fabrik i Jiaxing, Kina, komprimeras det fönstret till 9 till 10 veckor eftersom design-for-manufacturability (DFM) granskning, materialval, formdesign, provtagning och inspektion körs parallellt snarare än i sekvens. Skillnaden mellan en komponentleverantör och en utvecklingspartner visar sig under de första fem arbetsdagarna efter att ritningen kommit in.
En anpassad gummitillverkare komprimerar ett OEM-program genom att köra sex arbetsströmmar samtidigt: DFM, blandningsdefinition, verktyg, provtagning, validering och serieproduktion. Varje arbetsström tillhör en annan funktion internt, men OEM ser dem som en tidslinje. Ingenjörsteamet hanterar antaganden om mögelflöde och krympning, materialteamet blandar och testar provblandningar, verktygsverkstaden skär stål och inspektionsteamet förbereder mätplaner. När dessa team rapporterar till en projektägare undviker OEM det klassiska felläget där en form anländer innan blandningen valideras.
| Utvecklingsfas | OEM-beslut | Gummileverantörsåtgärd | Typisk varaktighet |
| Ritningssläpp | Låsgeometri, toleranser, ytfinish | DFM granskning, formbarhetskontroll, krympning | 3-5 dagar |
| Materialdefinition | Ställ in krav på temperatur, vätska, ozon och belastning | Sammansatt rekommendation med testdata | 5-7 dagar |
| Verktygsdesign | Godkänn mögelkoncept och antal hålrum | Stålsort, avskiljningslinje, portens placering | 7-14 dagar |
| Provtagning | Testa passform, funktion och tätning | Provgjutning, dimensionsrapport, första artikel | 10-21 dagar |
| Validering | Uthållighet och miljötest sign-off | Batchtestning, materialcertifikat, PPAP-fil | 2-4 veckor |
| Produktionsramp | Schemalägg linjeförsörjning och säkerhetslager | Processkontroll, slutbesiktning, förpackning | Kontinuerlig |
Lägg märke till överlappningen. DFM-granskningen slutförs medan OEM-tillverkaren fortfarande slutför arbetscykeln, och formkonstruktionen börjar innan valideringen av blandningen avslutas när leverantören kör parallellt försök. För en formgjuten kåpa som en växelstövel eller en upphängningsbälg, används samma form som producerar den första artikeln senare för serieproduktion, så godkännandeprover återspeglar verklig processkapacitet.
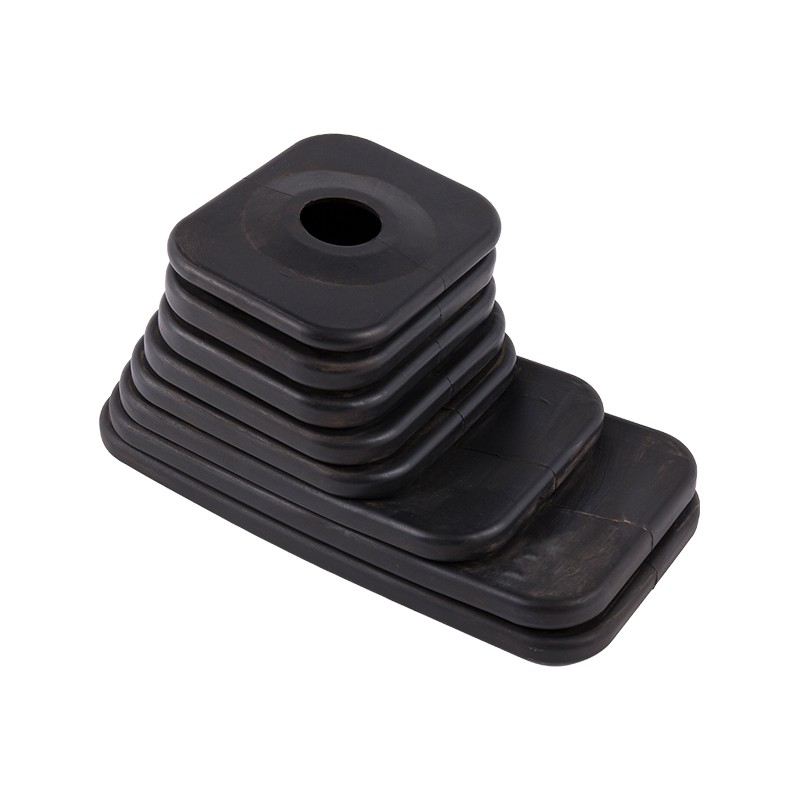
 EPDM Gear Shifter Boot Bälg Dammskydd för fordonstillämpningar Denna EPDM-bälg skyddar växlingssystem med temperaturmotstånd från -40°C till 150°C. Dess flexibla design passar passagerar-, kommersiella och terrängfordon, vilket gör den relevant när man granskar formgodkännandet för första artikelprover. Visa produkt →
När DFM är avaktiverad flyttas verktyget till gjutning produktionslinje samma vecka godkänner OEM-formkonceptet.
Hastigheten och kvaliteten på DFM-feedback berättar för en OEM om en anpassad gummitillverkare kommer att skydda utvecklingscykeln eller konsumera den. En kapabel leverantör svarar inom tre till fem arbetsdagar med betongmaterial: dragvinkel, skiljelinje, väggtjockleksbalans och mögelkrympningsvärden. EPDM visar linjär formkrympning på ungefär 1,8 procent till 2,5 procent; silikon kan nå 3,0 procent till 3,5 procent. Om hålrummet skärs utan krympkompensation kan en 50-millimeters tätningsläpp förskjutas med mer än en millimeter, tillräckligt för att misslyckas med ett läckagetest.
Design för tillverkning i gummi innebär att verifiera att varje geometrisk detalj kan gjutas, ta ur formen och mätas inom den angivna toleransen innan något stål skärs.
Materialval fixar formdesign, härdningscykel och enhetspris, så en anpassad gummitillverkare bör föreslå blandningen innan du citerar verktyget. Ritningen namnger ofta en generisk elastomer; leverantören omvandlar det till en specifik förening med en Shore A-hårdhet, ett servicefönster och kompressionssatta mål. EPDM motstår ozon och väder från -50°C till 150°C och passar kylarslangar, dörrtätningar och bälgar. Silikon håller flexibiliteten från -60°C till 230°C för elektriska packningar och lock. NBR hanterar olja och bränsle. Naturgummi absorberar vibrationer som fästen och stötfångare.
| Elastomer | Serviceutbud | Nyckelstyrka | Typiska OEM delar |
| EPDM | -50°C till 150°C | Ozon-, väder- och vattenbeständighet | Kylarslangar, dörrtätningar, bälgar |
| Silikon | -60°C till 230°C | Termisk stabilitet, låg kompressionssats | Packningar, lock, elektrisk tätning |
| NBR | -30°C till 100°C | Olje- och bränslemotstånd | Oljeslangar, bränsletätningar |
| Naturgummi | -50°C till 80°C | Elasticitet och rivstyrka | Vibrationsfästen, stötfångare |
När en flänspackning måste hålla tryck och värme i samma skarv, är EPDM med låg kompressionssättning den vanliga baslinjen, och testlabbet bör tillhandahålla data om kompressionsuppsättning och volymsvällning innan formen godkänns.
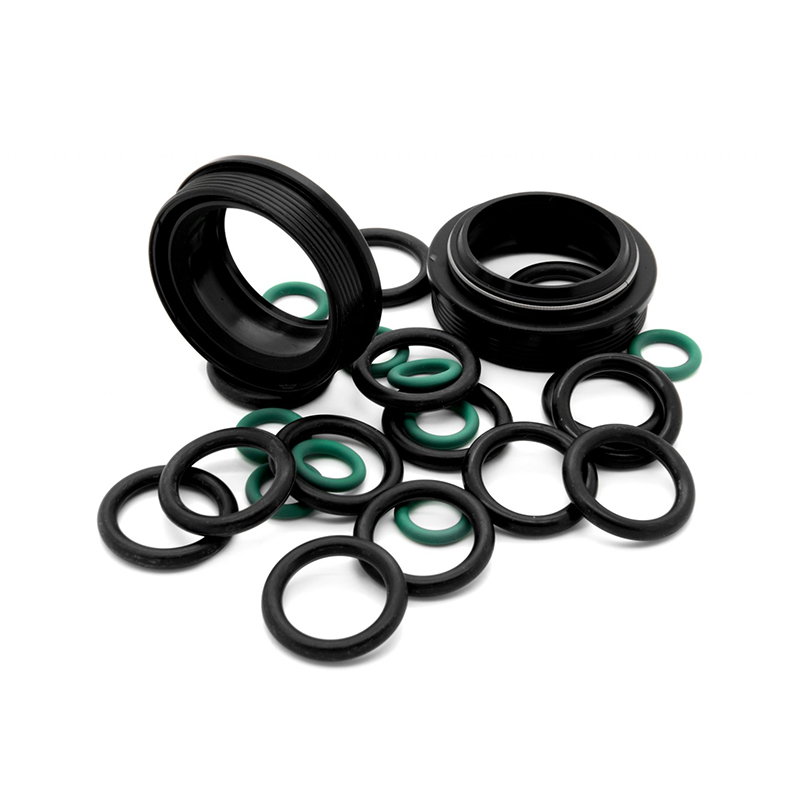
 Flänsade gummipackningar och tätningar i flera elastomeralternativ Detta packningsval täcker EPDM, NBR, silikon, FKM och mer, med tillämpningar inom vätske- och trycktätning. Kompressionsuppsättningsdata är viktiga för flänsförband, så det passar in i sammanhanget för materialvalidering innan formgodkännande. Visa produkt →
Parallell provtagning, där formkonstruktion, materialförsök och dimensionell inspektion överlappar varandra, komprimerar OEM-utvecklingscykeln från cirka 18 veckor till cirka 10 veckor. Ett konventionellt program rör sig i sekvens: vänta på formen, vänta på materialet, vänta på testrapporten. Vid parallell provtagning skärs verktygsstål medan den sammansatta satsen blandas och de första skotten mäts samma vecka som formen poleras.
Den totala summan sjunker från 18 veckor till 10 veckor eftersom ingen fas väntar på att den föregående ska avslutas. För kontinuerliga profiler skiftar samma parallella logik till gummi extrudering produktionslinje , där formförsök ersätter mögelförsök.
En anpassad gummitillverkare tjänar OEM-leveransrollen endast när serieproduktionen har samma toleranser som de godkända proverna visade. Uppskalning är där små leverantörer misslyckas: en del som mäts perfekt i provrummet driver när samma form körs på produktionstryck. Tosun mildrar detta med mer än 250 anställda, inklusive 12 formdesign- och formuleringsingenjörer och ett tekniskt inspektionsteam på 20 medlemmar, inne i en 18 000 kvadratmeter stor byggnad.
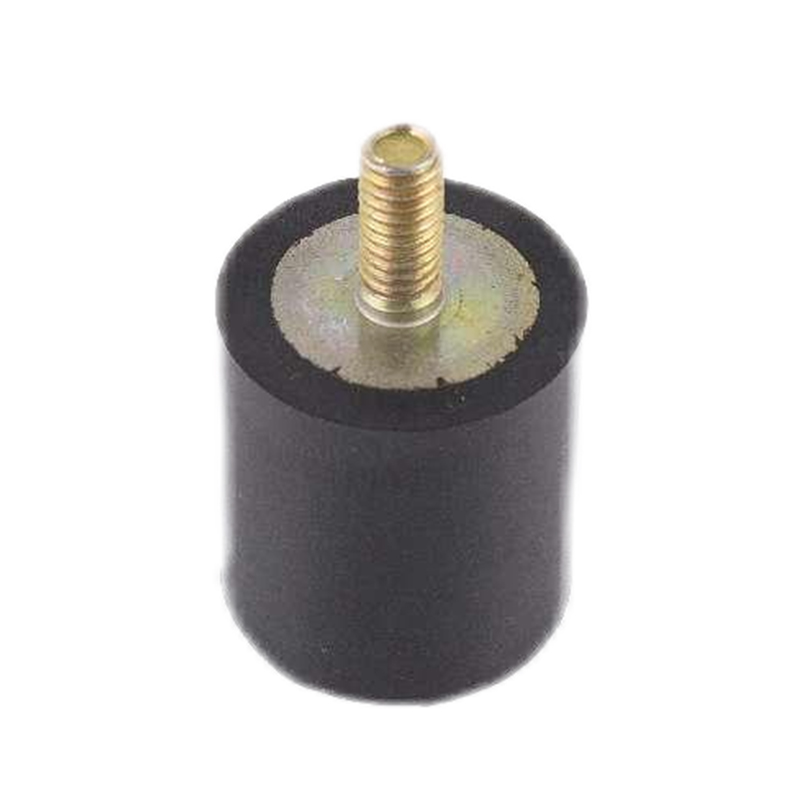
Inspektionsteamet inhämtar material, delar i processen och färdiga varor, och laboratoriet på plats stödjer testförfrågningarna som OEM-kunder vanligtvis ställer in i sin PPAP. Vibrationsfästen är det tydligaste multimaterialhöljet: en stålinsats, ett gummielement och ett härdat gränssnitt blir en komponent som måste överleva upprepade belastningscykler.
 Gummivibrationsisoleringsfästen för fordons- och industriutrustning Dessa fästen kombinerar gummi med stålinsatser för motor-, hytt- och transmissionstillämpningar, och erbjuder hög lastkapacitet och vibrationsdämpning. De illustrerar delar av flera material som är relevanta för PPAP-dokumentation och krav på materialcertifiering. Visa produkt →
Produktionsdelgodkännandeprocess är dokumentationspaketet som en OEM använder för att bekräfta att en leverantörsprocess kan producera delar konsekvent inom ritningstoleranser. Den innehåller dimensionsrapporter, materialcertifikat och kapacitetsdata.
Leveranssäkerhet beror på materialplanering, inte tur. Ett bekräftat schema med provrapporter och batchtestresultat ger OEM-köparen en tydlig signal om att lanseringsdatumet är skyddat.
En fem minuters checklista innan en ritning lämnar ditt skrivbord förhindrar de vanligaste förseningarna i en OEM-gummiutvecklingscykel.
För en gjuten EPDM- eller silikondel är en typisk cykel 12 till 18 veckor. Med parallell provtagning och en integrerad verktygsbutik kan samma del nå PPAP på 9 till 11 veckor, beroende på geometrins komplexitet och antalet iterationsrundor.
Ritningen ska ange funktionstoleranser, driftstemperaturområde, vätske- eller mediaexponering, hårdhet i Shore A, obligatoriska certifieringar och årlig volym. Att lägga till driftsmiljön hjälper tillverkaren att rekommendera rätt elastomer innan verktyget startar.
En kompetent tillverkare använder ett dedikerat inspektionsteam, ett testlaboratorium, kontroller under processen och PPAP-dokumentation. Tosun driver till exempel 20 tekniska inspektionspersonal och ett labb på plats för att utfärda materialcertifikat och dimensionsrapporter för varje batch.
Gjutna delar använder slutna hålrum och passar bälgar, packningar, pluggar och bundna fästen; extruderade delar löper genom ett munstycke för att bilda kontinuerliga profiler såsom tätningslister och kanaltätningar. Valet ändrar verktygstid, samplingslogik och DFM-feedback du får.