Branschnyheter
Hem / Nybörjare / Branschnyheter / Anpassad gummisträngsprutning vs. gjutning: nyckelskillnaderna och hur man bestämmer sig


2026-10-05
En inköpsingenjör skickar en RFQ för en EPDM-tätningsprofil och får två mycket olika offerter: en från en extruder, en från en formare. Den extruderade versionen kostar mindre per meter, men den kan inte bilda 90-gradersböjen i varje ände. Den gjutna versionen hanterar böjningen lätt, men den bär en verktygsladdning flera gånger högre. Det är den praktiska verkligheten av anpassad gummisträngsprutning kontra gjutning: två processer som utgår från samma blandning men ändå skiljer sig helt i geometri, kostnad, toleranser och ledtid.
Kärndefinition
Gummisträngsprutning är en kontinuerlig profilbildande process: ohärdat gummi tvingas genom en munstycksöppning, och tvärsnittet förblir identiskt längs hela längden. Gummiformning är en hålighetsbaserad batchprocess: varje del formas oberoende inuti ett slutet verktyg under värme och tryck.
Formning är det rätta valet när delen har en tredimensionell form som inte kan dras genom en form; extrudering är det rätta valet när delen är en lång tätning med konstant profil, kantlist eller slang.
Vid formpressning sitter ett förformat ämne av blandning i ett öppet hålrum, pressen stängs, värmehärdar gummit och blixt bildas längs skiljelinjen. Transfer och formsprutning följer samma hålighetsprincip men skiljer sig åt i hur blandningen kommer in i verktyget. Extrudering, däremot, använder en skruv eller kolv för att trycka en kontinuerlig remsa genom en formad öppning; profilen härdas sedan i en varmluftsugn, ett saltbad eller en autoklav innan den skärs till.
Beslutet börjar med delritningen, inte materialet. Båda vägarna accepterar EPDM, silikon, naturgummi och de flesta syntetiska föreningar. Det som fixar processen är om geometrin är kontinuerlig och prismatisk eller diskret och tredimensionell.
Om en detalj behöver ett identiskt tvärsnitt under två meter är extrudering den enda ekonomiska processen; om den behöver underskärningar, stegade diametrar, utsprång eller ingjutna skär, krävs gjutning.
Extrudering ger en obegränsad längd av ett fast tvärsnitt. Profilen kan vara solid, ihålig eller samextruderad med ett andra material, men formen kan inte variera längs längden. Formning reproducerar ett slutet tredimensionellt hålrum på varje cykel, så funktioner som invändiga gängor, monteringsflänsar och tygförstärkta membran blir möjliga. Diagrammet nedan jämför de två processerna över fem tekniska attribut.
Jämförelse av processkapacitet, skala 0-10
Högre är bättre på varje attribut. Poäng är riktade jämförelser för typiska anpassade gummiprojekt.
En pålitlig tumregel: om tvärsnittet förblir identiskt i mer än 300 mm, vinner extruderingen nästan alltid på kostnaden. Om formen varierar längs dess längd är gjutning den enda vägen.
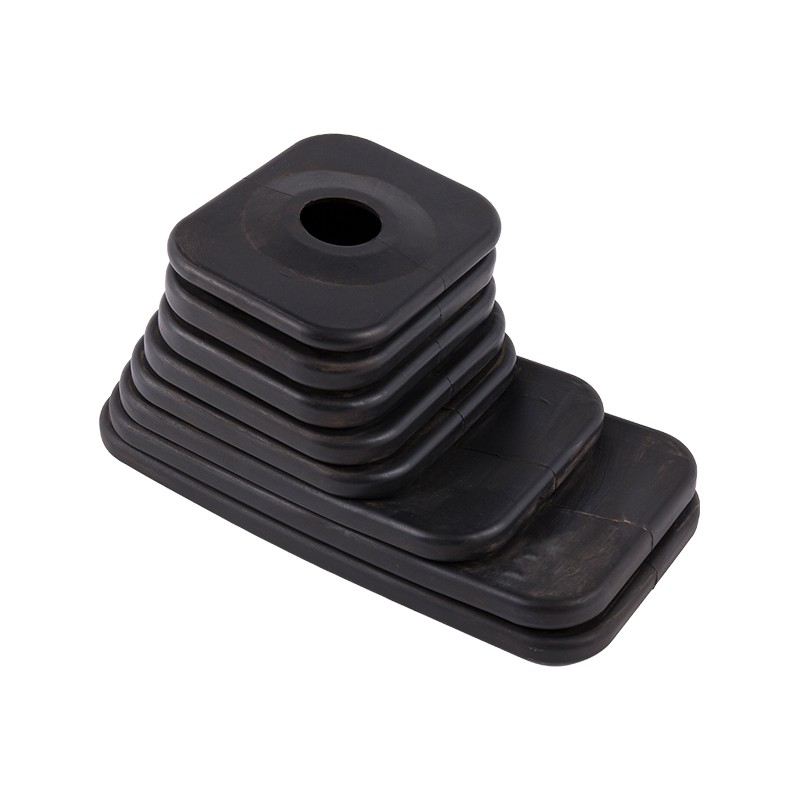
Ta en gummibälg som används som dammskydd för växling: dess varv ändrar diameter längs axeln, så ingen rak dyna kunde producera den. Den delen är gjuten i ett tvådelat hålrum, och samma logik gäller för kabelgenomföringar, kåpor och vibrationsfästen.
 EPDM Gummi Gear Shifter Boot Bälg Dammskydd Denna EPDM-bälg passar växlingsdammskydd med varierande diametrar, gjutna för komplexa former som extrudering inte kan producera. Den erbjuder bevisad väder- och ozonbeständighet för bilbruk. Visa produkt →
Extruderingsformar kostar en bråkdel av en kompressionsform med flera kaviteter, men kostnadskurvorna per del korsar sig när volymen stiger och det gjutna verktyget avskrivs.
En enkel extruderingsform för en solid eller ihålig profil landar vanligtvis i hundratals dollar, medan en produktionskompressions- eller överföringsform med kavitetsinsatser vanligtvis går i tusental. Extrudering startar också produktionen snabbare eftersom stansprovning är kortare än mögelprovtagning. När väl ett gjutet verktyg når stabilt tillstånd är dock cykeltider på en till fem minuter per härdning typiska för medelstora delar, och verktyg med flera kaviteter multiplicerar produktionen per cykel. Över cirka 50 000 delar per år kan gjutning därför ge en lägre enhetskostnad på geometriskt komplexa detaljer.
Samma del kan landa på vardera sidan av crossovern beroende på antal hålrum. En form med fyra kaviteter delar upp verktygskostnaden över fyra delar per cykel, vilket drar ner brytpunkten jämfört med ett verktyg med en kavitet. Dessa intervall kommer från typiska projektofferter snarare än en fast prislista; exakta siffror skiftar med profilstorlek, antal hålrum och sammansättning. Det som spelar roll är formen på kostnadskurvan, inte den exakta punkten där den korsar.
Gjutna delar håller hårdare kontroll på kritiska tätningsytor eftersom kaviteten fixerar varje yta, medan extruderade profiler har lösare tvärsnittstoleranser och inte kan fånga skär under processen.
| Attribut | Extrudering | Gjutning |
| Tvärsnittstolerans | /- 0,3-0,8 mm typiskt | /- 0,1-0,3 mm på kritiska dim |
| Klipplängdstolerans | /- 1-2 mm | Delhöjd fixerad med hålighet |
| Metall- eller plastinsatser | Inte möjligt in-line | Binds in under härdning |
| Underskärningar och sidoaktioner | Inte möjligt | Möjligt med diabilder eller hopfällbara kärnor |
| Ytstruktur | Formdragen finish | Kavitetsstyrd, kan textureras |
För en dörrtätning för kommersiella fordon ger den extruderade bulbprofilen det billiga konstanta tvärsnittet, medan det gjutna hörnstycket ger den snäva radien som en rak stans inte kan. De flesta väderskyddssystem för bilar använder båda.
Hårdhet förskjuter också balansen. Mycket mjuka föreningar under 30 Shore A är lättare att kontrollera vid formning eftersom kaviteten stöder ytan under härdning; extrudering av mycket mjuka profiler kräver noggrann hantering för att undvika distorsion före vulkanisering.
Toleranshistorien är inte en enkel vinst för gjutning. Extrudering håller utmärkt konsistens längs dragriktningen och föredras ofta för långa raka tätningssträckor, där skarvning av formade segment skulle skapa läckagevägar. På Tosuns extrudering produktionslinje , profiler vulkaniseras kontinuerligt och kapas sedan till kundlängder, vilket håller ekonomin attraktiv för delar mätt i meter snarare än millimeter.
Den korrekta processen ställs in av fyra begränsningar: erforderlig geometri, årlig volym, dimensionell tolerans och om insatser eller flermaterialssektioner behövs.
De flesta felaktiga processval kommer från prissättningen av geometrin först och volymen sedan. Vänd den ordningen och beslutet blir tydligare.
För en liten genomföring som tätar en kabel som går genom en plåtpanel är geometrin kort, väggen tunn och antalet delar är ofta högt. Den kombinationen pekar på formning, med ett verktyg med flera hålrum som amorteras snabbt. För en meterlång kanal som håller kvar ett fönsterglas är extrudering den enda vettiga vägen.
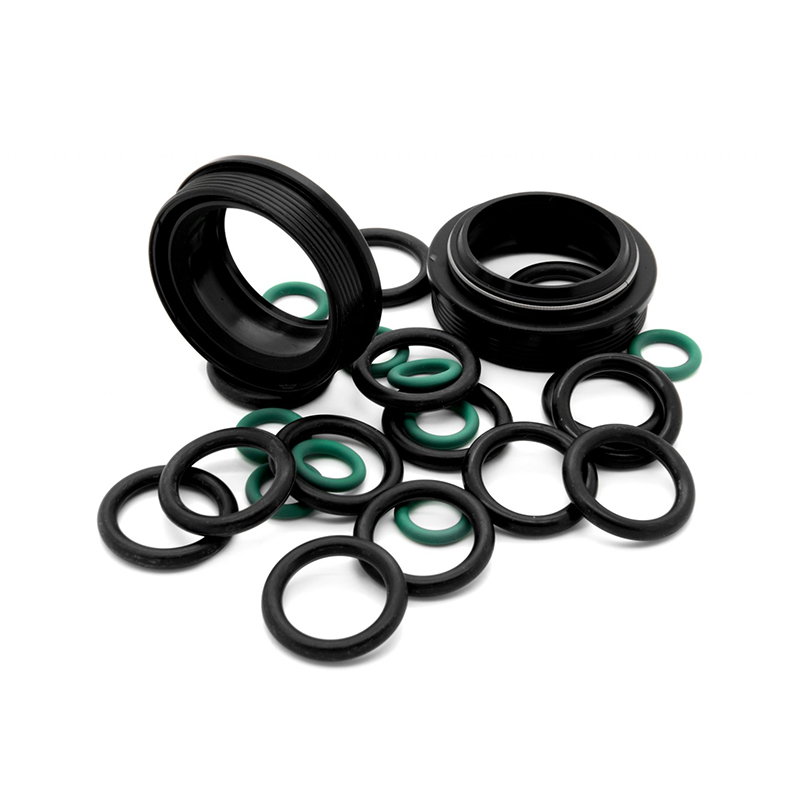
 Anpassningsbar gummigenomföring för kabel- och trådskydd En gjuten genomföring skyddar kablar som passerar genom paneler och är idealisk för produktion av stora volymer. Finns i EPDM, NBR, CR eller NR med justerbar hårdhet och flera storlekar. Visa produkt →
Den mest kostnadseffektiva anpassade gummikomponenten kombinerar ofta en extruderad konstant sektion med gjutna hörn, ändar eller bundna insatser, vilket innebär att tillverkaren bör köra båda processerna internt.
Jiaxing Tosun Rubber & Plastic Co., Ltd. driver materialblandning, slangberedning, gjutning och extrudering på en plats, med 12 formdesign- och formuleringsingenjörer och ett tekniskt inspektionsteam på 20 personer. Den kombinationen spelar roll eftersom en hybriddel, till exempel en kylvätskeslang med gjutna armbågar på en extruderad rak bana, behöver en teknisk ägare för tolerans och leverans, inte två leverantörer som förhandlar om en limfog.
Vanliga hybridexempel inkluderar:
När en enda leverantör kontrollerar både extruderingsformen och kompressionsformen, är övergången mellan processer utformad på ritbordet, inte lappad på löpande band. Formgjutna till extruderade skarvar testas som kompletta sammansättningar innan de släpps.
Det är också här bindningsexpertis kommer in i bilden. Ett gjutet gummi-till-metallfäste som absorberar vibrationer har en insats som måste hållas i linje under härdningen; en extruderad vädertätning bär ingen insats alls. Att förstå vart insatsen tar vägen avgör oftast vilken formvariant som används på företagets gjutning produktionslinje .
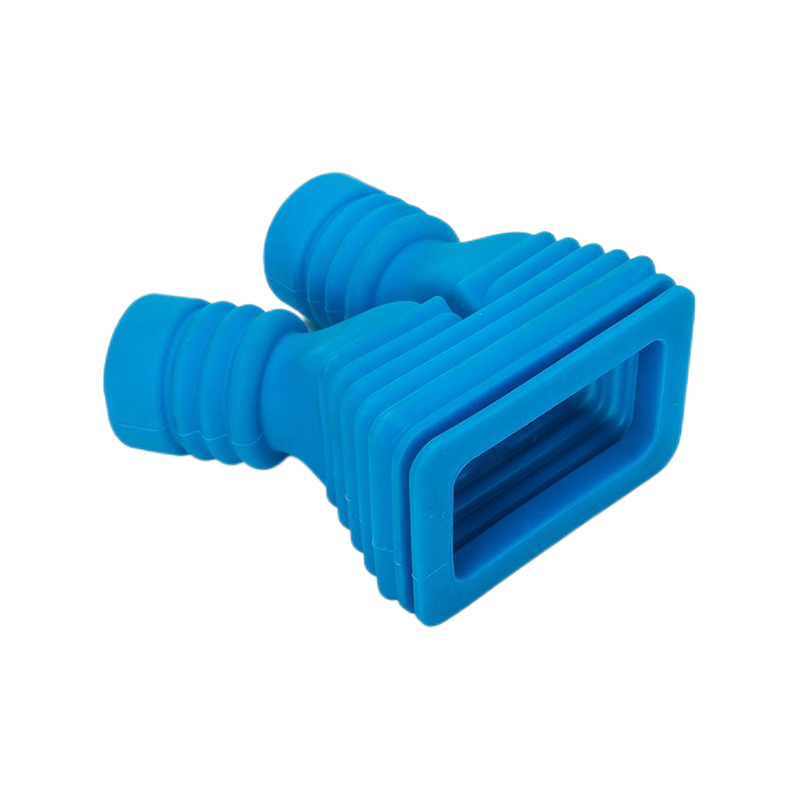
 Extruderade fönster- och dörrtätningar i olika elastomerer Dessa extruderade tätningar ger väderbeständighet för dörrar och fönster inom transport-, bygg- och marinsektorerna. Välj mellan EPDM, CR, silikon eller FKM med anpassningsbara färger. Visa produkt →
Nej. Extrudering bildar en kontinuerlig profil och kan inte placera en insats inuti formen. Insatserna gjuts antingen in under härdningscykeln eller limmas efteråt i en sekundär operation.
Formning uppnår vanligtvis snävare toleranser på kritiska tredimensionella egenskaper, med /- 0,1-0,3 mm vanligt på kavitetskontrollerade dimensioner. Extrudering håller exakt tvärsnittsgeometri i dragriktningen men har lösare profiltoleranser, vanligtvis /- 0,3-0,8 mm.
Nej. Extrudering har en lägre ingångskostnad för verktyg, men gjutning kan bli billigare per del vid höga volymer eftersom verktyg med flera kaviteter härdar flera delar per cykel och eliminerar sekundära sammanfogningssteg på komplexa geometrier.
Ja. Leverantörer som kör båda processerna, såsom Jiaxing Tosun Rubber & Plastic Co., Ltd., kan designa hybridenheter med extruderade sektioner och gjutna detaljer under ett kvalitetssystem, vilket förenklar toleranser, testning och leverans.
Snabbt svar: extrudering för långa konstanta profiler, gjutning för komplexa 3D-delar och en hybrid metod när båda funktionerna visas i en sammansättning.